

联系我们/ CONTACT US

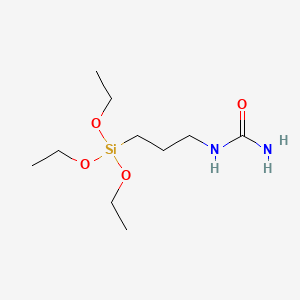
工程塑料与树脂改性方案:玻纤、硅微粉、硅灰石、高岭土等填充体系的硅烷偶联选型、用量与耐水解改善要点。
偶联剂在改性体系里的用量只有千分之几,加料位置错一环,性能差异就会吃掉大半收益。本文按产线顺序给出可直接照抄的份数换算、加料顺序、温度区间,以及五类常见异常的现象—原因—处置对照。牌号只在其适用的工序位置出现,用不上的地方不列。
偶联剂进入无机相界面有两条路径:随料一起投进挤出机,或者先把无机相单独处理成表面带偶联层的料再入机。判断依据不是习惯,而是填料有没有被预处理过,以及产线能否停下来专做一道处理工序。
| 加料方式 | 适用条件 | 偶联剂利用率 | 后续是否需处理填料 |
|---|---|---|---|
| 随料直接加入 | 填料未做表面处理 | 部分有效 | 否 |
| 预先对填料做表面处理 | 需要稳定的界面结合 | 较充分 | 是,需单独做处理工序 |
判断口诀:一次混炼、没有预处理的填料选随料加入;对拉伸强度、缺口冲击的稳定性有硬性要求,或者中途不能停机做填料预处理,选填料表面处理。
聚烯烃填充体系随料加入时要配合过氧化物引发,乙烯基牌号选 A-171 或 A-151。滴加位置要避开过氧化物分解集中段,否则乙烯基还没接上无机相,引发剂已经先行分解。
用量基准是填料或玻纤的质量,不是树脂质量。先算出体系中无机相总质量,再按下表折算。
| 体系无机相总量 | 随料加入(0.3%~0.8%取中值0.5%) | 填料表面处理(0.5%~1.5%取中值1.0%) |
|---|---|---|
| 10 kg | 50 g | 100 g |
| 50 kg | 250 g | 500 g |
| 100 kg | 500 g | 1.0 kg |
| 300 kg | 1.5 kg | 3.0 kg |
现场配料的实操做法:用称量精度 0.1g 的电子秤,按 100 份无机相称 0.5 份偶联剂。分装件容量小,配 1.5kg 建议分3~4 次加入,避免一次倒完局部浓度过高。
需要更大用量或更低用量时不要突破0.3%~0.8% 与 0.5%~1.5% 这两个区间硬调,区间外通常会出现分散困难或析出。
随料加入方式的顺序是固定的三步,换顺序会影响分散。
温控口径见下一节。容易出错的是第 2 步:把偶联剂倒在料斗里与粉料混合,局部浓度过高会导致团聚,改性后的性能反而不稳。
偶联剂要在无机相表面就地形成化学结合,温度和剪切是两个绕不开的变量,而且牌号之间的窗口位置并不一样。
| 牌号 | 反应窗口位置 | 操作要点 |
|---|---|---|
| KH-550 | 偏高,180 ℃ 以上出现自缩合 | 缩合过头变成低聚物,界面结合反而变弱,反应段不要长时间滞留 |
| KH-560 | 落在常见熔体温度范围内 | 按体系设定反应温度即可,不额外降温 |
| A-171、A-151 | 随过氧化物分解区间走 | 滴加位置避开引发剂集中分解段 |
逐段微调,一次只动 5~10 ℃,看牵引线与主机电流判断走向。温度偏低反应不充分,界面结合留不住;温度偏高则提前凝胶、加工流动性下降,排胶时口模容易积料。
下面五种是产线上常见的异常,按现象定位比按理论倒推快得多。
| 异常现象 | 可能原因 | 处置动作 |
|---|---|---|
| 加偶联剂后熔体发黄、伴随异味 | 局部浓度过高、停留时间过长 | 降低滴加速度,确认是否与粉料一同投料 |
| 板材表面出现颗粒、粗糙 | 偶联剂分散不均 | 改为主料塑化后滴加,降低单次加入量 |
| 拉伸强度提升不明显 | 用量未到位或分散不足 | 先查加料位置,再查是否落在 0.3% 区间下限 |
| 缺口冲击反而下降 | 用量越过区间、局部过量 | 回调至填料质量 0.5% 附近复测 |
| 湿热老化后强度保持率低 | 选型偏向水解、体系不匹配 | 更换为耐水解、耐湿热体系的牌号 |
排查顺序固定:先查加料位置,再查用量区间,牌号放到第三步之后再考虑。前两项覆盖多数情况。
本体改性不做在填料上,而是做在有机聚合物本身,操作逻辑与填充体系不同。
| 目标产物 | 改性对象 | 使用牌号 | 关键点 |
|---|---|---|---|
| SPU 树脂 | 异氰酸酯聚醚 | 仲胺基硅烷 EB-1189、A-1170 | 胺基与异氰酸酯反应,需控放热 |
| STP 树脂 | 羟基聚醚 | 异氰酸酯硅烷 EB-25、EB-35 | 封端反应,注意残余水分 |
这两类属于液体聚醚体系,加料方式以计量泵加入为主,与挤出造粒的粉料添加不同,操作前请单独确认工艺参数。
每次配料上机前,核对这三项可以避免大部分返工:
| 确认项 | 标准 | 不达标的后果 |
|---|---|---|
| 偶联剂标识 | 牌号、CAS# 与配方一致 | 用错体系,性能方向相反 |
| 计量器具 | 电子秤精度与分装件容量匹配 | 称量误差被放大 |
| 料斗清洁 | 无残料、无受潮结胶 | 交叉污染,性能数据失真 |
主料塑化后滴加到熔体。倒进料斗与粉料混合会造成局部浓度过高、团聚,性能反而不稳。
先查加料位置和分散状态,再查是否落在区间下限。可先拉到填料质量 0.8% 做对比组,确认是不是用量问题。
要处理。温度偏高会导致提前凝胶、加工流动性下降。先降排料段温度并缩短滞留时间,稳定后再回到设定值。
多数不是。颗粒通常是分散不均造成的,表现为局部浓度过高。改为熔体滴加、单次量减半复测。
不能。液体聚醚本体改性要用计量泵加入并控制放热,与挤出造粒的粉料添加不是同一条路线,需单独确认参数。
 官方微信公众号