

联系我们/ CONTACT US

橡胶轮胎补强方案:沉淀白炭黑体系的含硫硅烷偶联剂选型、用量与混炼工艺要点,兼顾耐磨、抓地与滚阻性能。
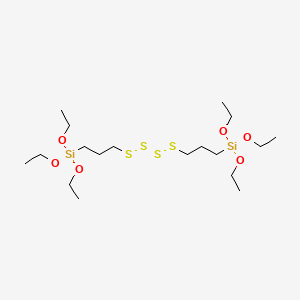
轮胎厂调白炭黑体系,真正卡产线的往往不是选牌号,而是投料顺序和排胶温度:硅烷下早了、投多了,或排胶冲过 160 ℃,焦烧时间与耐磨指标会当场变脸。本文以 Si-69(双-[3-(三乙氧基硅)-丙基]-四硫化物,CAS 40372-72-3)为基准,给出可直接照抄的配比、加料顺序,以及五类现场异常的现象与处置动作。
产线换牌号之前,先把下面三项落实,再动秤。
计量与温化:Si-69(CAS 40372-72-3)在低于 15 ℃ 时黏度明显上升,称量时桶内料温与室温差过大会造成计量偏差;投料前把料温提到与胶料接近,再用称重法而非体积法定量。KH-580(CAS 14814-09-6,3-巯丙基三乙氧基硅烷)流动性好,可用小量勺分次加,但每次称量仍需归零。
胶料存放时限:掺硅烷的终炼胶料属于半活性料,混炼出料后在 4 小时内用完,超时段的胶料不投产。KH-590(CAS 4420-74-0,3-巯丙基三甲氧基硅烷)参与的胶料这一时限再收一半。
逐车记录排胶温度:每车填料称量、排胶温度、出料时间三项记在同一张表上。没有记录,换牌号后无法定位是牌号问题还是操作问题。
下面按橡胶总量 100 份、白炭黑 80 份的胎面胶基准折算,份数就是投料秤上的数。
| 项目 | 投料份数 | 折算依据 |
|---|---|---|
| 白炭黑 | 80 | 基准用量 |
| Si-69 | 4.8 | 白炭黑的 6%,多段混炼胎面胶常用 |
| Si-69 | 8.0 | 白炭黑的 10%,区间上限 |
| Si-75 | 4.8 | 焦烧压力大时改用,按 6% 取 |
| KH-580 | 4.8 | 巯基型,取区间下限 |
| KH-590 | 4.8 | 低温一次混炼路线,按 6% 取 |
| Si-264 | 4.8 | 低滚阻体系,按 6% 取 |
换算方式:投料份数 = 白炭黑份数 × 采用百分比。80 份按 6% 是 4.8 份,按 10% 是 8.0 份。巯基型 KH-580、KH-590 与 Si-264 按 6% 这一端取值,这几支的偶联效率在低添加量下已经够用。Si-69、Si-75 的取用比例高于填充料自身的质量比,属于等摩尔匹配口径下的常规做法,不要按体积估算。
A-171(CAS 2768-02-7,乙烯基三甲氧基硅烷)不参与胎面胶补强,它的服务对象是电缆、玻纤、树脂与胶粘剂,采购时别混进同一张配料单。
母炼段:白炭黑先与部分胶料混匀,再补加剩余胶料。这段不投硅烷,目的是把粉料团聚体先打散。若母炼分散没做好,后面加多少硅烷都补不回来。
终炼投料顺序:胶料预混 30 秒 → 加硅烷 → 投白炭黑 → 加油 → 加促进剂 → 加活性剂 → 硫磺单独后排。硅烷排在白炭黑前面,是为了让它先润湿粉体表面;颠倒顺序则硅烷只包在粉体团外,界面结合不完整。
硫磺的排位:含硫硅烷体系里硫磺仍按常规排末位。Si-69 的多硫基团本身会参与硫化,硫磺再加早会缩短焦烧安全期。促发泡与防焦剂按原配方次序插在硫磺之前。
排胶动作:出料温度达标后立即出片,厚度摊到 8~10 mm 再冷却,厚料内部散热慢,热历史拖长会让焦烧时间继续走短。
| 环节 | 控制区间 | 越界后的表现 |
|---|---|---|
| 硅烷化反应窗口 | 145~155 ℃ | 低于下限时界面反应不充分 |
| 排胶温度控制 | 150~160 ℃ 以下 | 高于上限直接偏向焦烧 |
| 终炼时间 | 硅烷加入后计 3~5 分钟 | 超时排胶温度上抬 |
窗口的意义是给排胶温度定两条线:145~155 ℃ 是界面反应该发生的区间,150~160 ℃ 是排胶不能越过的上限。两条线之间只有几摄氏度的余量,所以投料顺序不能拖——硅烷加得晚,反应时间不足;硫磺加得早,反应时间还没用完就进了焦烧区。
一次混炼路线(用 KH-580、KH-590、Si-264 的一类)省掉母炼段,能耗与工序都减一道,但终炼段要把时间让出来,别压缩。
| 异常现象 | 可能原因 | 处置动作 |
|---|---|---|
| 焦烧时间明显缩短 | 排胶温度越上限;硅烷投量偏上限 | 拉低排胶温度至 150 ℃ 以下,硅烷回落到 6% 打样 |
| 硬度随受力频率上升, Payne 效应偏大 | 白炭黑分散不良;硅烷反应时间不足 | 延长终炼时间,检查硅烷是否先于白炭黑投料 |
| 结合橡胶含量偏低 | 母炼分散未到位;用量落在 6% 下限以下 | 补母炼段,硅烷提到 8%,复测结合胶 |
| 耐磨掉级、滚阻没降 | 只用了硅烷,白炭黑用量未同步 | 白炭黑与硅烷按同一比例调整,不要单动硅烷 |
| 硫化回弹、胶料发黏 | 硫磺排位提前 | 恢复末位投加,记录每车排胶温度复核 |
排查顺序固定为:分散 → 加料顺序 → 用量 → 温度。四步覆盖了多数现场情形,前两步排掉之后再动用量,否则容易把操作问题误判成配方问题,一车一车地往回改。
把状态与料温一起说清,或按上面五类现象逐条对照记录,我们按现有批次给确认。
不建议一次投完。硅烷放在白炭粉之前投,油料与促进剂排在后面。混在一起投,硅烷会被油和促进剂包裹,界面反应时间不够。
先核对排胶温度是否仍在 150~160 ℃ 以下,再确认硅烷投量还在 6%~10% 区间。两项都正常,按批次差异处理,取同批号做小样对比再上量产。
按 6% 投 4.8 份,按 10% 投 8.0 份。胎面胶从 4.8 份起步,滚阻要求紧的路线往上加,焦烧压力大就往 4.8 份这一端收。
立即出料,不要靠加冷胶降温挽救。这车料按非标料单独隔离,做门尼与焦烧对比,结果合格再决定是否并入。
两者只差一个乙氧基与甲氧基,分子量 238.42 与 196.34,CAS 分别为 14814-09-6 与 4420-74-0。替代前先核对 CAS,混炼路线与投量一并复核,不要只换桶。
可以,按样品量取。含硫硅烷换牌号建议先小样确认混炼与硫化表现,再转整量。
 官方微信公众号